Casa / Blog / Novità del settore / Saldatura plastica ad ultrasuoni: processo, materiali, progettazione dei giunti e suggerimenti sulla macchina


Richiedi un preventivo
La saldatura ad ultrasuoni della plastica sembra ingannevolmente semplice da lontano. Un corno tocca due parti in plastica, un leggero ronzio percorre l'apparecchio e un attimo dopo le parti vengono unite come se fossero state modellate in un unico pezzo. Sotto questo breve ciclo si nasconde un processo fisico ben noto: la vibrazione meccanica ad alta frequenza, solitamente tra 15 e 40 kHz, crea calore all’interfaccia tra le parti, sciogliendo un sottile strato di polimero che si solidifica sotto pressione e forma un legame forte e pulito. Non sono coinvolti adesivi, solventi e dispositivi di fissaggio metallici.
Per i produttori di prodotti tessili, non tessuti, prodotti per l'igiene usa e getta, interni automobilistici, dispositivi medici e beni di consumo, questo processo è diventato un metodo di produzione standard. Costruiamo macchine ad ultrasuoni e gli strumenti che le azionano e le note seguenti coprono ciò che conta di più: come funziona il processo, quali plastiche si saldano bene, come dovrebbero essere progettati i giunti e come scegliere la macchina giusta.
Ogni saldatura a ultrasuoni segue lo stesso ciclo di base e, una volta compreso, la risoluzione dei problemi diventa molto più semplice. Un generatore converte la corrente di rete in un segnale elettrico ad alta frequenza; un trasduttore trasforma quel segnale in vibrazione meccanica; un booster e un clacson amplificano e trasmettono quella vibrazione nel punto esatto in cui le due parti si incontrano.
La vibrazione non scioglie direttamente la plastica. Provoca un rapido attrito molecolare lungo la superficie articolare e i direttori di energia, piccole caratteristiche in rilievo modellate in una delle parti, concentrano l'attrito in modo che la fusione inizi esattamente dove è necessaria. Un ciclo tipico viene eseguito come segue:
I tempi di saldatura sono comunemente misurati in frazioni di secondo e cicli completi ben inferiori a due secondi sono normali sulle linee automatizzate.
Rispetto ad adesivi, solventi, piastre riscaldanti o viti, la saldatura a ultrasuoni offre una combinazione di velocità, pulizia e consistenza difficile da eguagliare.
La saldatura a ultrasuoni funziona meglio quando due parti sono realizzate con lo stesso polimero o con polimeri con temperature di fusione e strutture molecolari simili. Le resine amorfe si ammorbidiscono gradualmente in un ampio intervallo di temperature, il che le rende tolleranti e facili da saldare. Le resine semicristalline si sciolgono bruscamente e trasmettono le vibrazioni in modo diverso, quindi di solito necessitano di un'ampiezza maggiore, di fissaggi più rigidi e di direttori di energia attentamente progettati.
| Materiale | Struttura | Saldabilità | Note pratiche |
|---|---|---|---|
| ABS, PS, PC, PMMA, PVC | Amorfo | Eccellente | Ampia finestra di saldatura; facile da automatizzare |
| PP, PE | Semicristallino | Bene | Richiede un'ampiezza maggiore e un supporto fermo |
| PA, POM | Semicristallino | Bene | Asciugare prima il materiale per evitare porosità |
| PET, PBT | Semicristallino | Moderato | Sono necessari maggiore energia e progettazione precisa del giunto |
| Gradi riempiti di vetro | O | Moderato | Il riempitivo abrasivo consuma le corna più velocemente; vita utensile più breve |
| PTFE, silicone | O | Povero | Il basso attrito e l'elevata viscosità del fuso resistono alla saldatura |
Anche l'umidità è importante. Le resine igroscopiche come il nylon e il policarbonato assorbono l'acqua dall'aria e l'acqua si trasforma in vapore sotto il clacson, producendo bolle e giunture deboli. L'essiccazione prima della saldatura è un passaggio semplice che evita una grande quantità di scarti.
La maggior parte dei problemi di saldatura vengono progettati molto prima che si manifestino sulla linea. Il giunto deve concentrare l'energia, allineare le parti e controllare il flusso del materiale fuso. Tre design coprono la maggior parte delle applicazioni.
Una piccola cresta triangolare, tipicamente alta da 0,3 a 0,8 mm, corre lungo la superficie articolare di una parte. Prima si scioglie e il polimero fuso scorre poi attraverso l'interfaccia per formare il legame. I direttori di energia sono semplici, economici e ideali per resine amorfe e parti di piccole e medie dimensioni.
Una parte ha una rientranza e l'altra un labbro corrispondente e le due superfici sfregano l'una contro l'altra man mano che la saldatura procede. I giunti a taglio forniscono le giunzioni più resistenti e a tenuta d'aria e sono la scelta abituale per materiali semicristallini e parti che devono mantenere la pressione o resistere alle vibrazioni.
Questi ibridi combinano l'autoallineamento con un effetto direttore di energia, che riduce le bave e mantiene ordinata la linea di saldatura. Sono popolari negli alloggiamenti e nei casi in cui l'aspetto conta tanto quanto la resistenza. Qualunque sia il design utilizzato, il clacson e l'apparecchio devono corrispondere ad esso, quindi vale la pena esaminarlo soluzioni di utensileria e fissaggio prima di impegnarsi in uno stampo.
Il processo appare ovunque sia necessario unire parti in plastica in modo rapido e pulito. Filtri medicali, cateteri e contenitori di liquidi si affidano ad esso per assemblaggi privi di perdite. I fornitori automobilistici saldano rivestimenti interni, componenti di illuminazione e parti del sottocofano. L'elettronica di consumo lo utilizza per alloggiamenti e interruttori, mentre le linee di confezionamento sigillano tazze, vassoi, buste e blister. Nel mondo dei non tessuti, l'incollaggio ad ultrasuoni tiene insieme copriscarpe, federe, berretti, guanti e prodotti sanitari usa e getta ad alta velocità senza filo o colla.
Poiché l'attrezzatura è compatta, lo stesso principio è applicabile a tutto, da una singola macchina da banco a una linea rotativa completamente automatizzata.
Le macchine differiscono principalmente per potenza, frequenza e modalità di presentazione della tromba sul pezzo. La frequenza è adatta al lavoro: le unità da 15 kHz forniscono maggiore ampiezza e si adattano a parti grandi o semicristalline, 20 kHz è lo sweet spot per uso generale e le unità da 30 a 35 kHz vengono scelte per componenti piccoli e delicati dove il calore e la marcatura superficiale devono essere ridotti al minimo.
Per riparazioni, prototipazione e assemblaggio di piccoli lotti, una saldatrice portatile ti dà la libertà di spostare lo strumento lungo una cucitura.
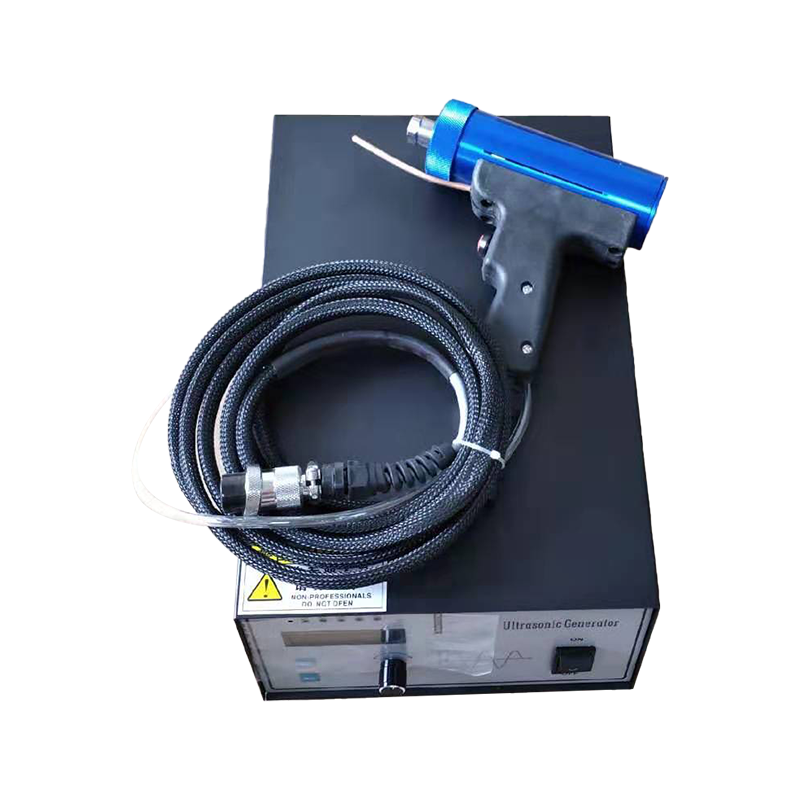 Saldatore ad ultrasuoni portatile personalizzato AH-30 Sonic Il saldatore ad ultrasuoni portatile ha una superficie di saldatura solida, elevata resistenza, dimensioni ridotte, bella saldatura, funzionamento semplice, forte potenza e lo spot portatile con... Visualizza il prodotto →
Quando sono necessarie saldature a punti ripetibili e controllate da maschere su parti stampate, una saldatrice a punti dedicata con una pressa pneumatica fornisce forza e tempi di ciclo costanti.
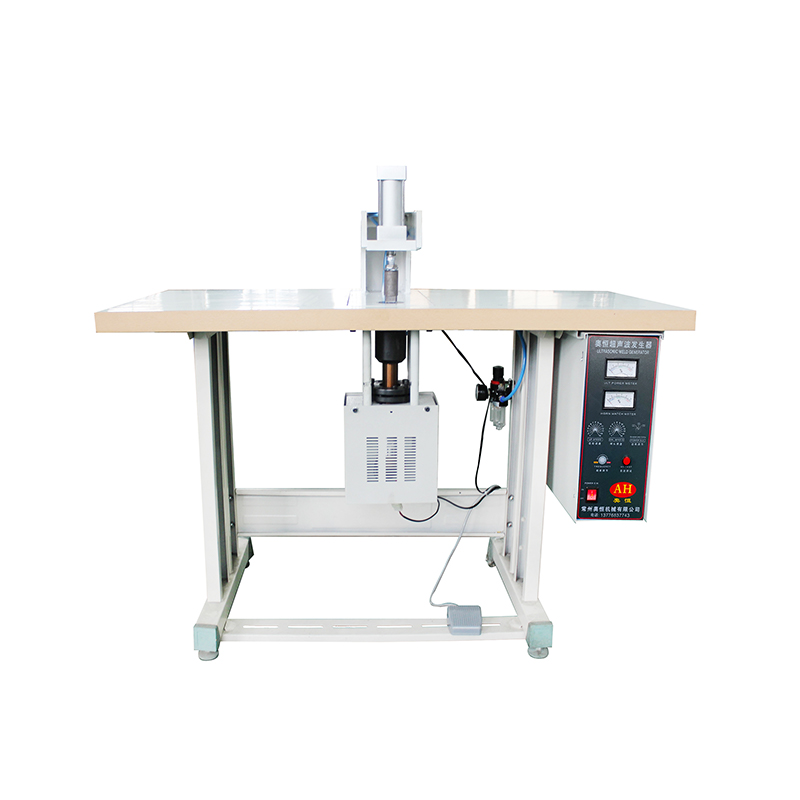 Saldatrice a punti ad ultrasuoni AH-50Q Utilizza il principio delle onde ultrasoniche per realizzare borse in tessuto non tessuto. Il foro di punzonatura non richiede la saldatura di materiali ausiliari alla borsa. L'inizio... Visualizza il prodotto →
Per le produzioni più pesanti, come alloggiamenti di grandi dimensioni e componenti con pareti spesse, una saldatrice per plastica ad alta potenza con telaio rigido e generatore stabile rappresenta la base migliore.
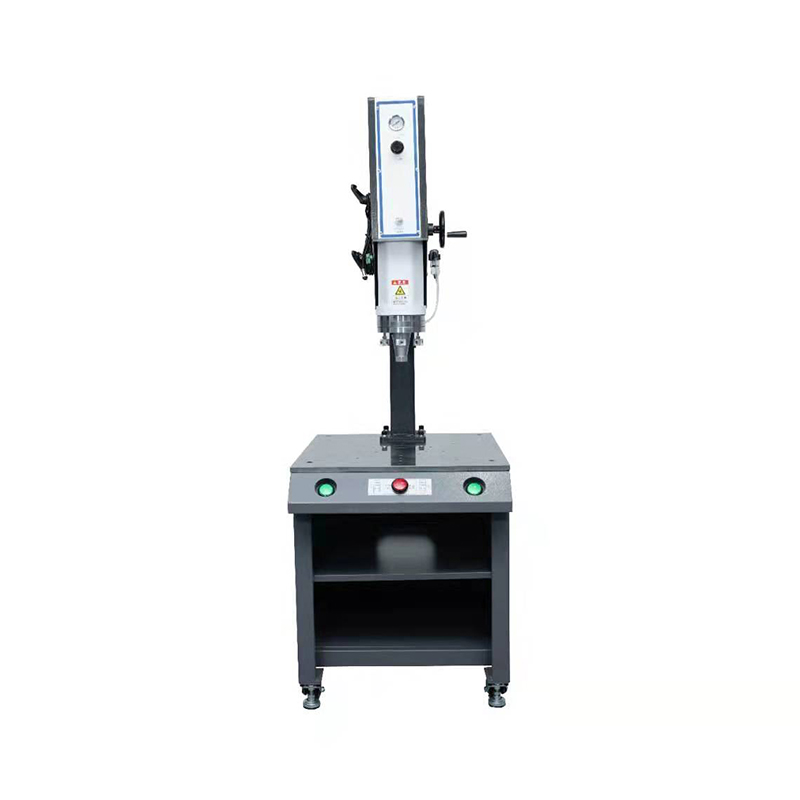 Saldatrice per plastica AH-DSL 15KHz 4200w 1. L'intera macchina è realizzata in pressofusione per gravità, lavorazione con macchine utensili CNC e alta precisione. Visualizza il prodotto →
La geometria del corno, il rapporto di booster e il design dell'attrezzatura sono importanti tanto quanto la macchina stessa, motivo per cui costruiamo anche stampi a ultrasuoni e corni di saldatura personalizzati per i clienti che necessitano di un profilo di saldatura specifico. Puoi rivedere la gamma più ampia di saldatrici ad ultrasuoni produciamo o semplicemente dicci a cosa ti unirai e ti consiglieremo una configurazione.
Anche una macchina ben scelta avrà prestazioni inferiori se le basi vengono meno. Alcune abitudini separano gli impianti che saldano in modo affidabile da quelli che combattono gli scarti ad ogni turno.
La manutenzione preventiva costa molto meno di un lotto di produzione scartato e nella maggior parte dei casi richiede solo pochi minuti al giorno.
Preparazione premi saldatura plastica ad ultrasuoni. Ottieni l'abbinamento dei materiali, la progettazione del giunto e gli strumenti giusti e il processo diventerà uno dei metodi di giunzione più affidabili ed economici disponibili per i produttori moderni. Se sbagli, nessuna messa a punto sulla macchina risolverà il problema.
Se stai pianificando una nuova linea di produzione o migliorandone una esistente, il nostro team sarà lieto di esaminare le tue parti, suggerire un progetto comune e costruire una macchina attorno al tuo prodotto piuttosto che il contrario. Condividi i tuoi disegni, il materiale e l'obiettivo di output e ti risponderemo con una proposta pratica.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


