Casa / Blog / Novità del settore / corno per saldatore ad ultrasuoni: applicazioni, criteri di selezione e guida pratica


Richiedi un preventivo
Se hai dedicato del tempo all'assemblaggio a ultrasuoni, sai già che il corno è la parte a cui tutti danno la colpa quando una saldatura sembra sbagliata. In pratica, la tromba del saldatore a ultrasuoni è il singolo componente che decide quanta energia del generatore raggiunge effettivamente il giunto e con quanta uniformità arriva. Dopo anni di costruzione e manutenzione di apparecchiature a ultrasuoni per produttori di tessuti, tessuti non tessuti e materie plastiche, abbiamo imparato che la maggior parte dei problemi relativi alle corna non sono misteriosi. Derivano da una discrepanza tra la geometria, il materiale e il lavoro che il corno deve svolgere.
Questa guida illustra cosa fa la tromba, come è costruita, quali profili si adattano a quali applicazioni e le piccole abitudini di manutenzione che mantengono performante uno stack per anni.
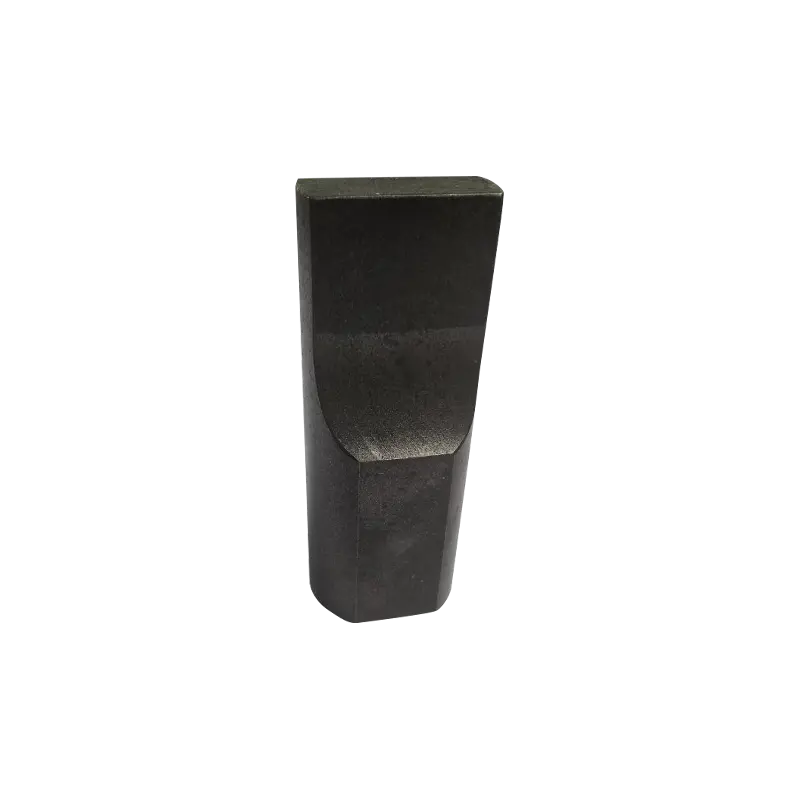
Il corno, chiamato anche sonotrodo, è l'ultimo pezzo di metallo nel percorso vibrazionale. Si trova nella parte inferiore dello stack, sotto il convertitore e il booster, e tocca direttamente il pezzo. Il suo compito è duplice: amplificare la vibrazione meccanica che scende dalla pila fino all'ampiezza di cui il materiale ha bisogno e fornire quell'energia attraverso la giusta impronta.
Entrambi i compiti sono governati dalla risonanza. Un corno è progettato per vibrare a una frequenza specifica, solitamente 15 kHz, 20 kHz o 40 kHz, e funziona in modo efficiente solo quando l'intero stack è sintonizzato su quello stesso numero. Se si toglie un corno dalla risonanza, i sintomi si manifestano rapidamente: il generatore assorbe più corrente, la saldatura diventa incoerente e il calore si accumula in punti in cui non dovrebbe. Se vuoi comprendere la metà a monte di quella catena, le nostre note su come il trasduttore converte i segnali elettrici in vibrazioni meccaniche sono un utile compagno di lettura.
Un corno che sembra corretto sulla carta può comunque risultare sbagliato nella macchina. Il tipo del materiale, la direzione delle venature, la massa della flangia di montaggio e persino la finitura della superficie di lavoro modificano la frequenza di risonanza. Produttori rinomati misurano ogni tromba su un analizzatore di frequenza prima della spedizione e regolano le fessure di accordatura finché la tromba non si posiziona all'interno di una finestra ristretta della frequenza target. Questo è il motivo per cui raramente una copia di un corno costituisce un sostituto uguale: la geometria può corrispondere mentre l'accordatura no.
La forma del corno è in realtà una decisione di distribuzione dell'energia. Una lama sottile concentra l'energia in una linea stretta; un'ampia barra lo distribuisce attraverso una cucitura; un viso sagomato lo modella attorno a una parte specifica. La tabella seguente riassume i profili che ci vengono richiesti più spesso.
| Profilo | Geometria | Applicazione tipica | Punti d'osservazione |
|---|---|---|---|
| Lama/cuneo | Bordo di lavoro stretto | Taglio, sigillatura e rifinitura di tessuto non tessuto | Usura dei bordi; mantenere la lama fresca e pulita |
| Barra/rettangolare | Faccia lunga e piatta | Saldatura continua, pizzo e goffratura | Planarità del viso e ampiezza uniforme su tutta la lunghezza |
| Rotondo/cilindrico | Faccia di contatto circolare | Saldatura a punti, sigillatura tubi, piccole parti in plastica | Concentricità della filettatura di montaggio |
| Sagomato/personalizzato | Lavorato a forma di parte | Finiture automobilistiche, filtri, componenti medici | Richiede messa a punto e disegni specifici della parte |
| composito | Sono state unite più sezioni ottimizzate | Parti grandi o scomode che un singolo corno non può raggiungere | Integrità articolare e ampiezza bilanciata tra le sezioni |
Una menzione speciale meritano le trombe composite. Unendo diversi segmenti sintonizzati, possono raggiungere le cavità, coprire un'ampia area senza moltiplicare i saldatori e ridurre lo stress interno nelle parti sensibili all'energia concentrata. Il compromesso è che ogni giunzione deve essere progettata e verificata, quindi le trombe composite sono quasi sempre un esercizio di ingegneria personalizzata piuttosto che un acquisto standard.
Parti dal materiale, non dal catalogo. Il tessuto non tessuto sottile in polipropilene richiede una frequenza più elevata e un'ampiezza inferiore per evitare la combustione. I materiali termoplastici più spessi e i composti fortemente riempiti necessitano di maggiore ampiezza e di una geometria della faccia che mantenga la pressione di contatto. I tessuti rivestiti o laminati spesso si saldano meglio con una faccia seghettata o modellata che concentra l'energia sull'interfaccia anziché su tutta la superficie.
Quindi controllare il lato della macchina. La frequenza deve corrispondere al generatore e al convertitore. L'ampiezza sulla faccia del corno deve rientrare nella finestra di lavoro del materiale: troppo poca crea legami deboli, troppa provoca bave e forature. Il perno di montaggio e la flangia devono sopportare il carico senza introdurre perdite. E il corno deve adattarsi fisicamente all'attrezzatura, perché un corno che non può essere allineato perpendicolarmente all'incudine produrrà saldature che variano da un bordo all'altro.
Per i produttori di prodotti tessili e non tessuti, la superficie di lavoro è dove risiede la maggior parte del valore. Il nostro
 Avvisatori per saldatura a ultrasuoni AH ottimizzati per tessuti Trombe per saldatura ad ultrasuoni per la lavorazione tessile e non tessuta, offerte in molteplici ampiezze e frequenze per supportare un efficiente trasferimento di energia e cuciture pulite. Visualizza il prodotto →
sono profilati tenendo presente questo aspetto, bilanciando larghezza frontale, disegno e ampiezza in modo che le cuciture rimangano pulite alla velocità di produzione.
Le corna di solito non falliscono in modo drammatico. Vanno alla deriva. Alcune abitudini sensate mantengono visibile tale deriva prima che raggiunga il tasso di scarto:
I segnali di allarme su cui vale la pena agire immediatamente includono un improvviso aumento della corrente del generatore, una saldatura che necessita di tempi di attesa progressivamente più lunghi, screpolature visibili vicino alle fessure di ampiezza e un tonfo sordo invece di un ronzio netto quando si avvia la pila. Ognuno di questi suggerisce che il corno dovrebbe uscire per la misurazione anziché essere spinto con maggiore forza. L'utilizzo di una tromba danneggiata mette a rischio anche il convertitore e il booster.
Molti problemi di produzione non possono essere risolti scegliendo un diverso articolo a catalogo. Una parte con una flangia scomoda, una cucitura che deve seguire una curva o un modello che deve corrispondere al disegno di goffratura del cliente richiedono tutti un corno lavorato per l'applicazione. Questo lavoro inizia con il disegno del pezzo, le specifiche del materiale, la frequenza e la potenza della macchina e termina con una tromba accordata che è stata verificata sullo stack reale.
Gli utensili personalizzati sono il luogo in cui l'esperienza ripaga, perché lo stesso disegno può essere messo a punto in diversi modi e solo uno di essi resisterà a un lungo ciclo di produzione. Il nostro
 Stampi ad ultrasuoni personalizzati per saldatura, taglio e sigillatura Utensili personalizzati di alta precisione in acciaio di grado industriale, costruiti per la saldatura, il taglio o la sigillatura a ultrasuoni e personalizzabili per soddisfare le diverse esigenze dei clienti. Visualizza il prodotto →
vengono sviluppati tenendo in mano la parte del cliente e laddove il lavoro viene svolto meglio da un formato macchina completamente diverso, un'unità portatile è talvolta la strada più pratica, ad esempio il
 Saldatrice a punti ad ultrasuoni portatile Sonic AH-30 Saldatrice a punti ad ultrasuoni portatile compatta per lamiere sottili o fili, adatta per lavori di riparazione e assemblaggio di piccoli volumi, con funzionamento a 28 kHz o 35 kHz. Visualizza il prodotto →
utilizzato per lavori di riparazione e assemblaggio di piccoli volumi.
Se stai esaminando l'intero assieme anziché solo l'attrezzatura, la nostra panoramica di saldatrici ad ultrasuoni mostra come si abbinano nella pratica la tromba, l'apparecchio e l'elettronica di azionamento.
La tromba della saldatrice ad ultrasuoni è un componente meccanico sintonizzato, non un blocco di metallo sagomato. Ottieni il materiale, il profilo e la messa a punto giusti e il resto dello stack si comporterà in modo prevedibile; ignorane uno qualsiasi e spenderai il tuo budget per la manutenzione alla ricerca di saldature incoerenti. Inizia con il materiale da unire, abbina il clacson alla finestra di frequenza e ampiezza della macchina e ispeziona regolarmente la superficie e il perno. La maggior parte dei problemi del clacson che ci viene chiesto di diagnosticare si rivelano essere problemi di selezione o manutenzione piuttosto che difetti di fabbricazione, il che è una buona notizia, perché entrambi sono sotto il tuo controllo.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


